hsau hsau hsau hsau hsau
hsau hsau hsau hsau
Kun koneenrakentaja kysyy alumiinin sulamispisteestä, hän ei yleensä aio sulattaa mitään. He tarkistavat hitsauspiirus, määrittävät painevalettua koteloa tai varmistavat, että suulakepuristettu profiilikehys voi istua lämmönlähteen lähellä. Vastaus on yksinkertainen: puhdas alumiinisulaa 660,32 °C tai 933,47 K / 1220,58 °F. Kaikki tämän arvon ylittävästä metalliseoslaadusta, kuumennusolosuhteista ja käytetystä prosessista.
Tämä luku on enemmän kuin pelkkä vastaus: se vaatii, pitäisikö osa valaa, suukepuristaa, hitsata vai työstää, ja se selittää, miksi alumiini käyttäytyy eri tavalla teräs liikkeessä. Alla olevan osiot kattavat viitearvon, kuinka paljon seokset laajennetaan sen sulamisalueelle ja kuinka tätä tietoa voidaan soveltaa todellisessa tuotannossa.
Alumiinilla on yksi alhais suurin sulamispisteistä tavallisten rakennemetallien joukossa. Hyväksytty puhtaan alumiinin viitearvo on:
Tämä arvo on mitattu alumiinista, jonka puhtaus on noin 99,996 %. Se on todellinen sulamispiste termodynaamisessa mielessä: 660,32 °C:ssa kiinteä ja nestefaasi ovat tasapainossa, ja lisälämpö kiinteän alumiinin nesteeksi lämpötilan muuttamatta. Kaupalliset laadut, valetut seokset ja muokatut seokset käyttäytyvät eri tavalla, koska epäpuhtaudet ja tarkoituksenmukaiset lisäykset levittävät siirtymän lämpötila-alueella.
Lähes alumiinin valmistusprosessi on suoraan sulamispisteeseen. Valu toimii sen yläpuolella, ekstruusio toimii sen alapuolella ja hitsaus ylittää sen paikallisesti. Prosessin sijaintipaikan tietäminen estää yleisimmät laatuvirheet.
Valu on ainoa pääprosessi, joka ylittää sulamispisteen kokonaan. Painevalulejeeringit noin 680 °C ja 740 °C välillä, joten metallilla on tulistusta täyttämään ohuet muotin osat ennen jäätymistä. Likvidus kertoo valimolle, kuinka paljon tulistusta on saatavilla; solidus kertoo, kun arvo on jatkuva päästäkseen ulos. Painovoima ja hiekkaarvo vat samaa logiikkaa hieman eri lämpötiloissa.
Hitsaus lämmittää pienen sulamispisteen yläpuolelle, mutta se tekee tästä vaikeampaa kuin lämpötila yksinään ymmärtää. jokalla alumiinipinnalla on ohut oksidikerros, joka sulaa noin 2072 °C:ssa, joten oksidikuori pysyy kiinteänä, kun alla oleva perusmetalli on jo sulanut. Tästä tarkka TIG-MIG-hitsaus ja vaihtovirta- ja oksidipuhdistukseen, ja huono esikäsittely johtaa oksidisulkeutumiseen ja huokoisuuteen. Alumiini ei ennenkuintunut anna visuaalista varoitusta: se ei hehku punaisena sulasta, joten ylikuumentunut hitsaus voi romahtaa ilman ilmeistä signaalia.
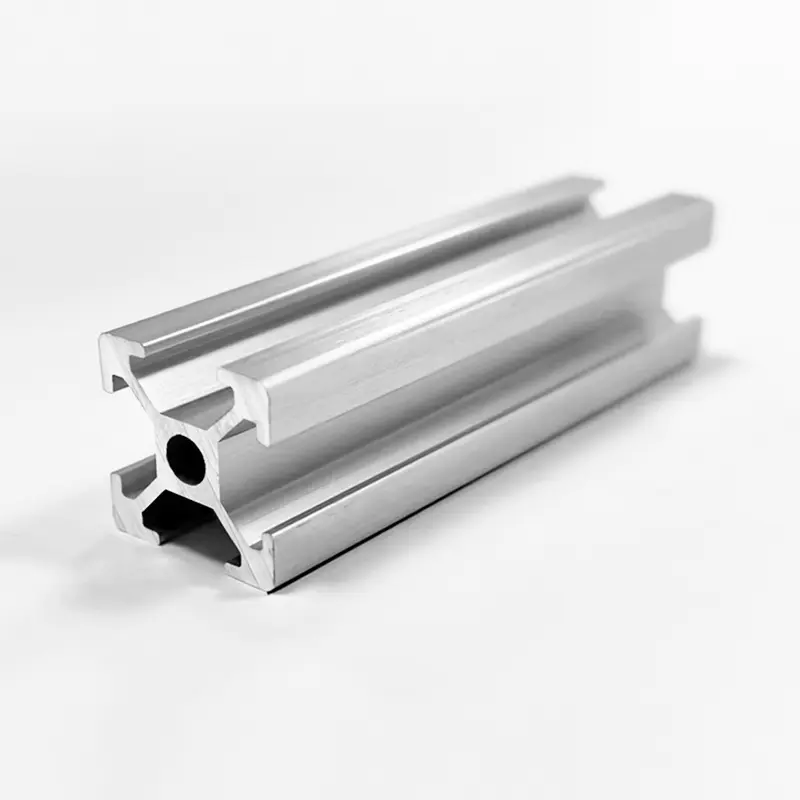
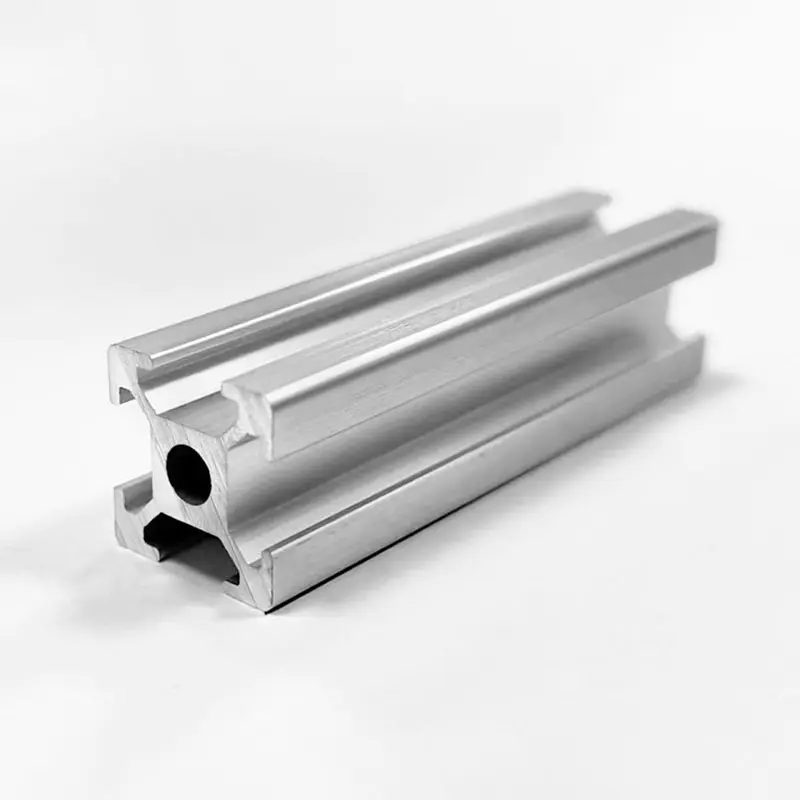
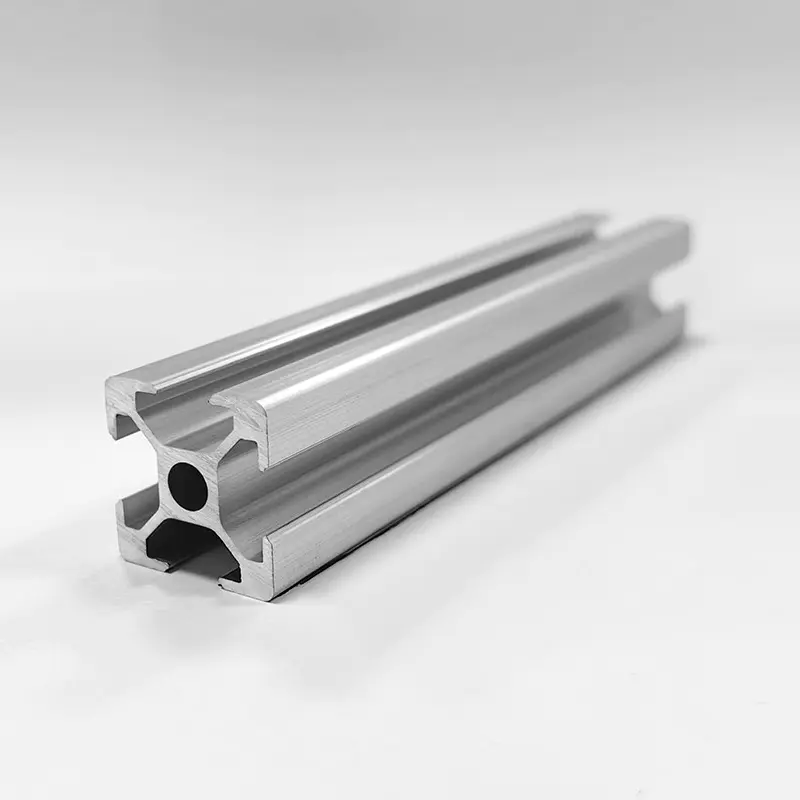
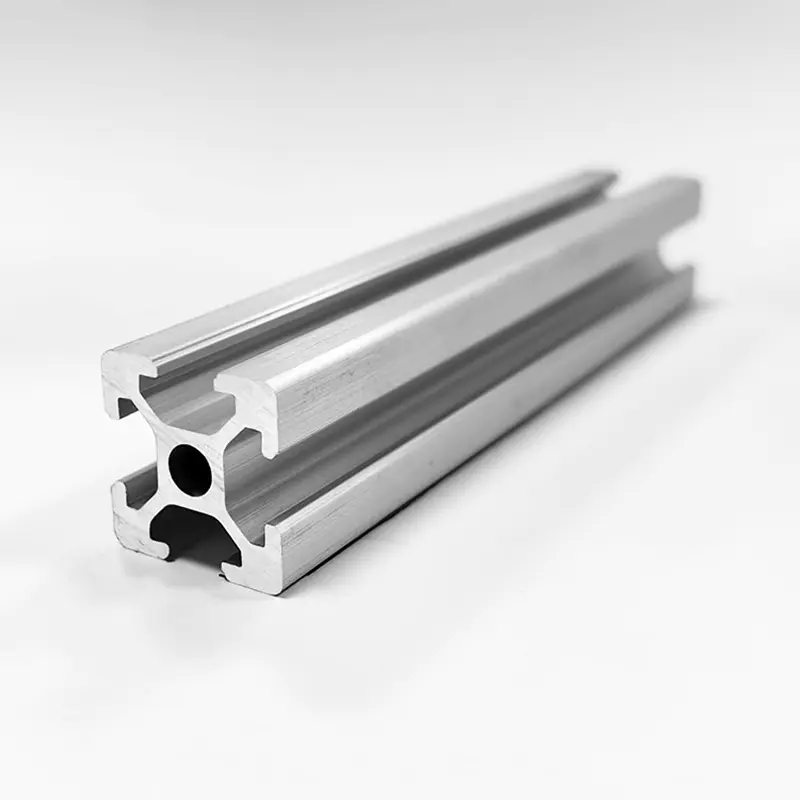
Ekstruusio pitää metallin tarkoituksella kiinteässä paikassa. 6xxx-seosten aihiot esilämmitetään 450-500 °C:seen, paljon soliduksen alapuolelle, joten materiaalista tulee pehmeää ja noin muovia, mutta ei koskaan osittain sulaa. Tämä mahdollistaa monimutkaisten poikkileikkausten työntämisen muotin läpi pitäen samalla tiukat toleranssit. Valmistajana teolliset alumiinipuristusprofiilit , käsittelemme aihion lämpötilaa yhtenä puristimen ohjatuista profiilin parametreista: liian kylmä ja repeytyy, liian kuuma ja pinnan laatu heikkenee, ja solidissa profiili alkaa halkeilla. Tavallisille kehystysosille, kuten meidän 2020-sarjan T-ura-alumiinipuristusprofiilit , pysyvä esiikka tarkastelun pitää poikkileikkauksen ensimmäisestä metristä viimeiseen.
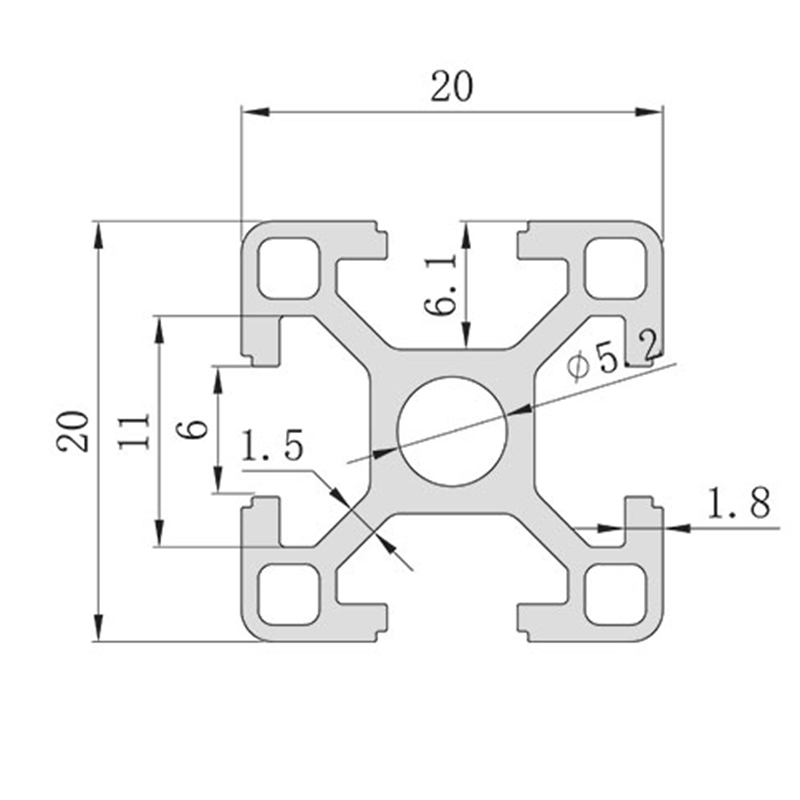 OEM 2020 -sarjan alumiinipuristusprofiili 6 mm:n t-urasuunnittelulla Toimittajat, Com Shanghai Huishuo Aluminium Industry Technology Co., Ltd. Kiinan tukkumyynti 2020-sarjan alumiinipuristusprofiililla, jossa on 6 mm:n t-urasuunnittelu ... Näytä tuote →
Puhdas alumiini sulaa yhdessä terävässä lämpötilassa. Heti kun seosaineita lisääntyy, siirtymä leviää alueella. The solidus on korkein lämpötila, jossa seos on vielä täysin kiinteä; the likvidus on alin lämpötila, jossa se on täysin nestemäistä. Näiden kahden välillä esiintyy vakavaa ja nestemäistä faasia, mikä on normaalia valussa, mutta vaarallista lämpökäsittelyssä ja hitsauksessa.
| Seos | Luonne | Solidus (°C) | Neste (°C) | Tyypillinen sovellus |
|---|---|---|---|---|
| 6063 | T5 / T6 | 615 | 655 | Puristetut profiilit, kehykset, arkkitehtoniset osat |
| 6061 | T6 | 582 | 652 | Rakenneosat, hitsatut kokoonpanot |
| 5052 | H32 | 607 | 649 | Meripaneelit, levytyöt |
| 7075 | T6 | 477 | 635 | Erittäin lujat ilmailukomponentit |
| A356 | T6 valettu | 574 | 610 | Valetut pyörät, pumppupesät |
Huomaa leviäminen: 6061 on jo osittain sulanut yli 582 °C:ssa, vaikka se on täysin nestemäinen vasta 652 °C:ssa. Ekstruusiomuotit pysyvät kiinteät ala side kuumahalkeilun välttämiseksi. Lämpökäsittelyssä solidusarvon ylittäminen aiheuttaa tuhoa alkavaa sulamista, jokaaa pysyvästi osan mekaaniset ominaisuudet.
Useat todelliset muuttujat muuttavat teoreettisen sulamispisteen käyttäytymistä myymälässä.
Pii ja kupari alentavat sulamisaluetta enemmän kuin muut yleiset lisäykset. Alumiini-pii-eutektiikka kestää noin 577 °C:ssa noin 12,6 % piitä, minkä vuoksi useimmat arvolejeeringit pysyvät käyttökelpoisina lämpötiloissa, joissa muokatut seokset ovat vielä kiinteitä. Magnesium sinkki painavat myös solidista, kuten taulukon rivi1 707 ja tulos. Seoksen valinta on siksi erottamaton prosessin valinnasta.
Alumiini, jonka puhtausaste on 99,99 %, sulaa 660,32 °C:n osissa. Kaupalliset puhtausasteet 99,5-99,8 % sisältävät rautaa ja piitä, jotka laajennetaan siirtämällä säädettävällä asteella. Useimmissa rakennetöissä ero on mitätön, mutta kovajuottossa ja tarkkuusvalussa se muuttaa täyteaineen valintaa ja liotusaikoja.
Alumiinioksidi sulaa noin 2072 °C:ssa, noin kolme kertaa korkeammalla kuin sen alla olevalla metallilla. Hitsauksen ja juottamisen aikana kerros on rikottava tai poistettava, muuten sula metalli ei voi kastella liitosta. Valua varten sulatettaessa oksidikuori kelluu päällä ja kuoria, mutta se myös vangitsee kaasua ja sulkeumaa, jos sitä sekoitetaan sulatteeseen. Oksidikerros ei muuta metallin sulamispisteitä, mutta se on tärkein syy, miksi alumiinia on vaikeampi hitsata kuin terästä.
Teknisissä tarkoituksissa paineella tai kuumennuskululla ei ole käytännön vaikutusta alumiinin sulamispisteeseen. Painevaikutukset näkyvät vain erikoistuneessa korkeapainessa, ja lämmitysnopeus vaikuttaa siihen, kuinka siirron tarkkatutkimukseilet, ei itse tasapainoarvoon. Luota materiaalitietolomakkeeseen, älä pyrometrin lukemaan.
An alumiiniprofiilikehys , sulamispiste ei ole lähes koskaan suunnitteluraja. Kehykset on suunniteltu taipumaa, myötölujuutta ja liitosjäykkyyttä vastaan, eivät sulamista. Lämpötilalla edelleen merkitystä kahdella tavalla.
Ensinnäkin jatkuva huolto noin 250-300 °C:n lämpötilassa pehmentää tavanomaisia 6xxx-luokituksia kauan ennen sulamista: ikääntymisen vaikutukset kääntyvät, lujuus putoa ja puristetut liitokset pitää hiipiä. Toiseksi mikä kehykselle suoritettava hitsaus tai juottaminen aiheuttaa paikallista sulamista, joka hehkuttaa lämpövaikuttamaa vyöhykettä. Jos koneen rungon tarvitsee kantaa kuormaa hitsausliitoksen lähellä, vanhenna se uudelleen hitsauksen jälkeen tai liitos uudelleen.
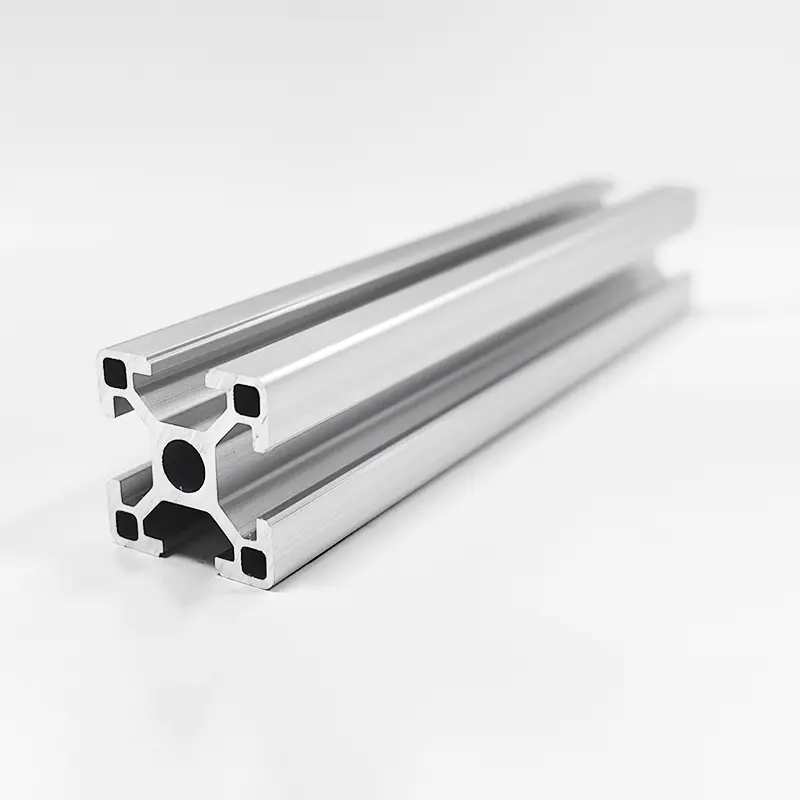
Kantavissa rakenteissa, joissa on tärinää tai pistekuormitusta, alumiinin alhainen kimmokerroin tarkoittaa, että profiilin jäykkyys tekee työtä. Suosittelemme käyttää yleisestimpia seinäosia, kuten paksunnetut kantavat 4040 T-ura-alumiiniprofiilit sen, että kompensoitaisiin vahvemmilla seoksilla, koska rungosta tulee jäykempi muuttamatta hitsauskäyttäytymisestä tai sulamisominaisuuksia. Kun vertaat sarjoja ja kuormitusluokkia, käytännön suunnitteluopas T-ura-alumiinin suukepuristusjärjestelmät säästää enemmän suunnitteluaikaa kuin sulamislämpötilojen uudelleentarkistus.
 OEM HS-8-4040B, paksunnettu kantava T-ura 4040 alumiiniprofiili, 2,5 mm seinä T Shanghai Huishuo Aluminium Industry Technology Co., Ltd. Kiinan tukkumyynti HS-8-4040B paksunnetulla kantavalla T-ura 4040 alumiiniprofiililla... Näytä tuote →
| Metallia | Sulamispiste (°C) | Sulamispiste (°F) | Vertailu alumiini |
|---|---|---|---|
| Sinkki | 419.5 | 787 | Alempi; terästä galvanointipinnoitteena |
| Magnesium | 650 | 1202 | samanlainen; käyttää kevyissä valukappaleissa |
| Alumiini (puhdas) | 660.3 | 1220.6 | Viite |
| Messinki (päiväinen) | 900-940 | 1650-1720 | Korkeampi; vaikeampi valaa ja koneistaa |
| Kupari | 1084.6 | 1984 | paljon korkeampi; erinomainen johtavuus |
| Ruostumaton teräs | 1400-1450 | 2550-2640 | paljon korkeampi; korkean lämpötilan palvelu |
| Pehmeää terästä | 1370-1510 | 2500-2750 | paljon korkeampi; rakenteellinen oletusarvo |
seuraus on taloudellinen. Alumiinin kohtalainen sulamisalue tekee suukepuristamisesta ja paineesta nopeaa ja edullista. Teräs ja ruostu teräs tarvitsevat paljon enemmän energiaa sulaakseen ja terätumatonta, minkä vuoksi rakennetyöt suosivat edelleen, kun taas korjat rungot, kotelot ja lämpökomponentit haihduttavat suosivat alumiinia. Sama lämpötilaraja tarkoittaa, että alumiinilla ei ole sijaa jatkuvassa käytössä noin 300 °C:n yläpuolella: se ei sula, mutta se menettää malttinsa ja hiipii kuormituksen alla.
Laita sulamispiste toimimaan suunnittelutoimistossa, ei vain uunissa:
Tuotantotiloissamme sulamispiste ratkaisee kuinka paljon valmistetaan, ei se, voidaan se valmistaa. Jos geometria on valattava, jäähdytämme sen likviduksesta kontrolloiduilla parametreilla. Jos se on hitsattava, hallitsemme paikallisen lämpösyötön. Jos se on koneistettava, laitamme CNC-alumiinin työstö ohjatuilla syöttöillä, nopeuksilla ja jäähdytysnesteen virtauksella.
 CNC-alumiinikäsittelytehdas, tukkumyynti, valmistajat Shanghai Huishuo Aluminium Industry Technology Co., Ltd. on Kiinan CNC-alumiininkäsittelyn valmistaja ja CNC-alumiininkäsittely tosiasia... Näytä tuote →
Tietäen, että puhdas alumiinisulaa 660,32 °C:ssa, on helppo osa. Todellinen insinöörikysymys on, mikä metalliseos mikä prosessi ja mikä lämpötilaikkuna tuottaa tarvitsemasi osan. Aloita metalliseossarjasta, tarkista solidus ja likvidus ja anna prosessin läpi.

Puhelin
+86-021-5788 5585
+86-133 8191 2789
Sähköposti
Osoite
No. 218, Zhongde Road, Xiaokunshan Town, Songjiang District, Shanghai, Kiina
Media