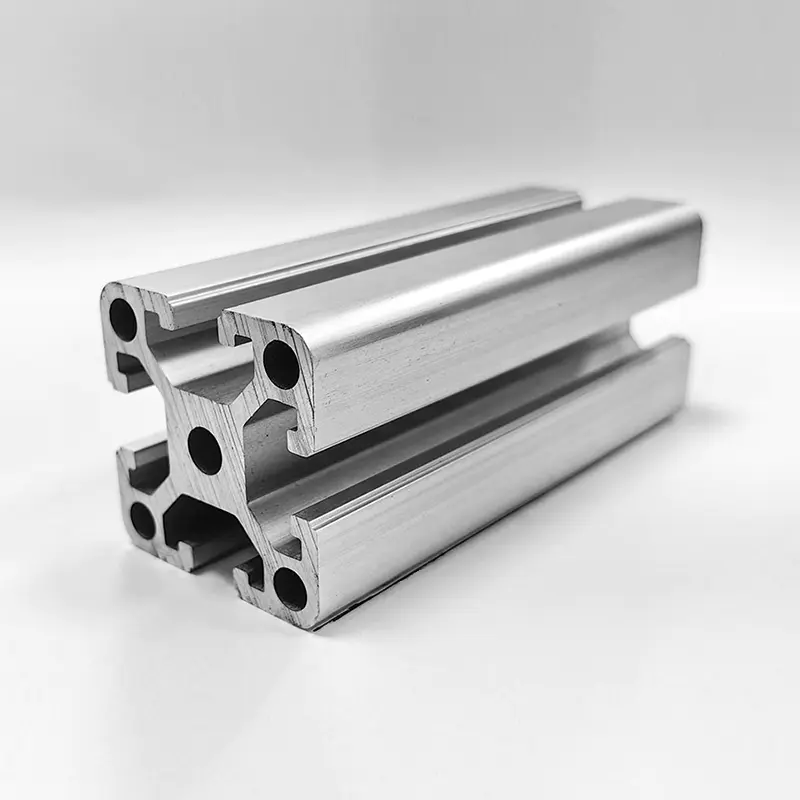

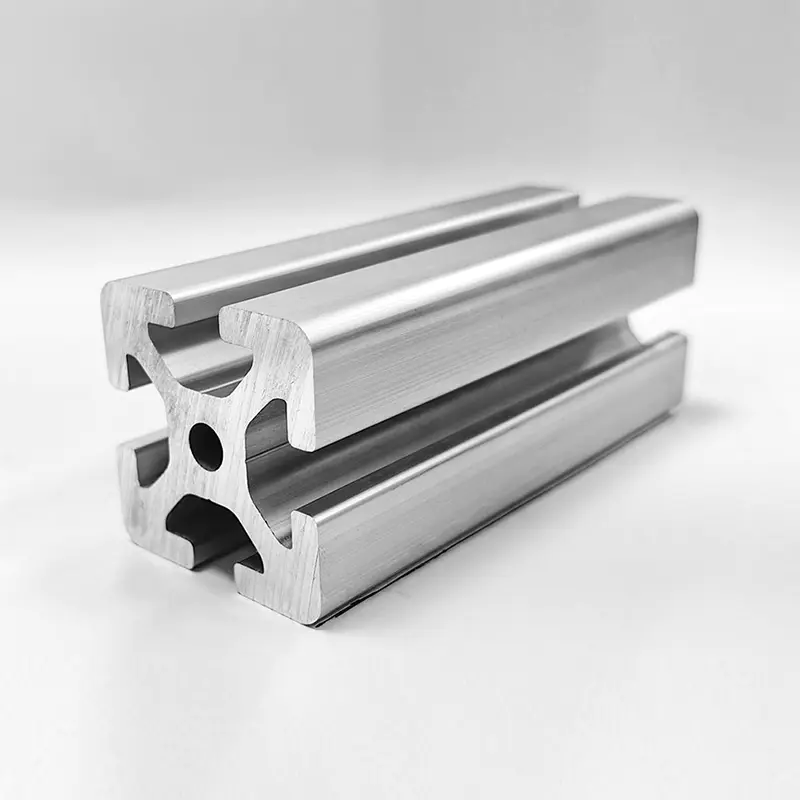
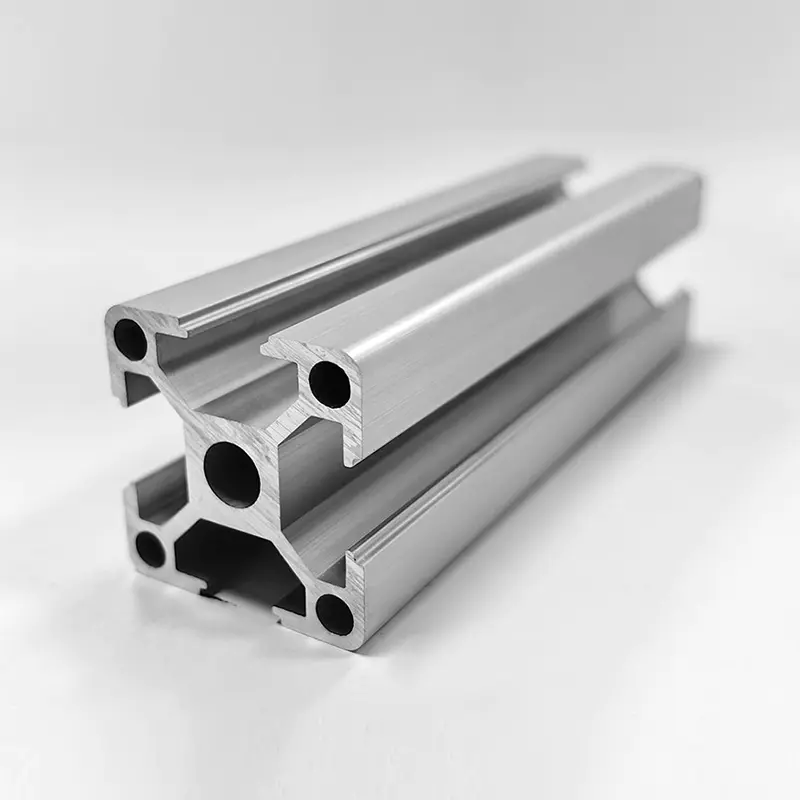
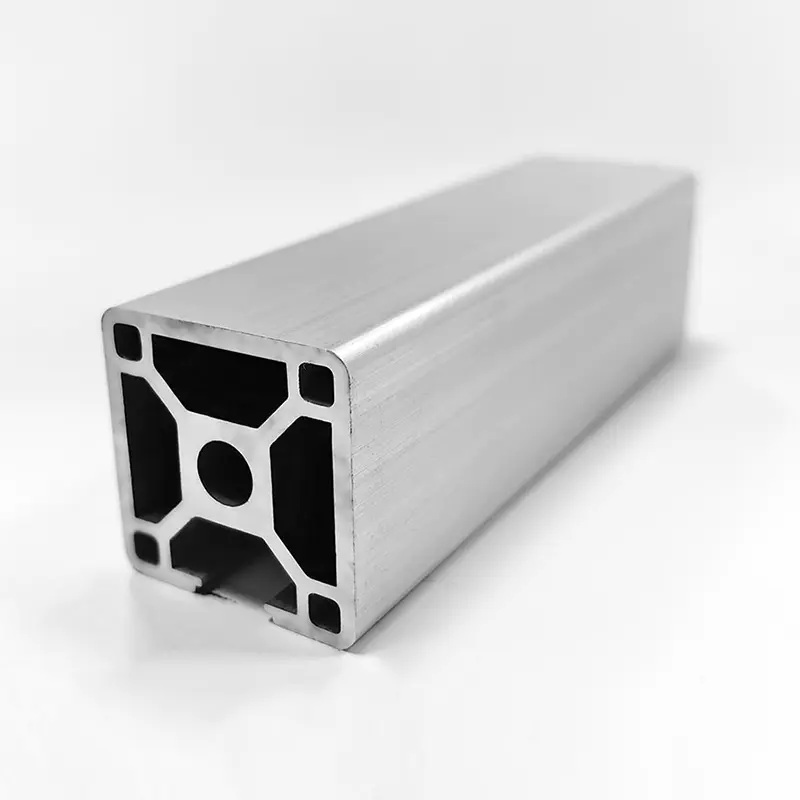
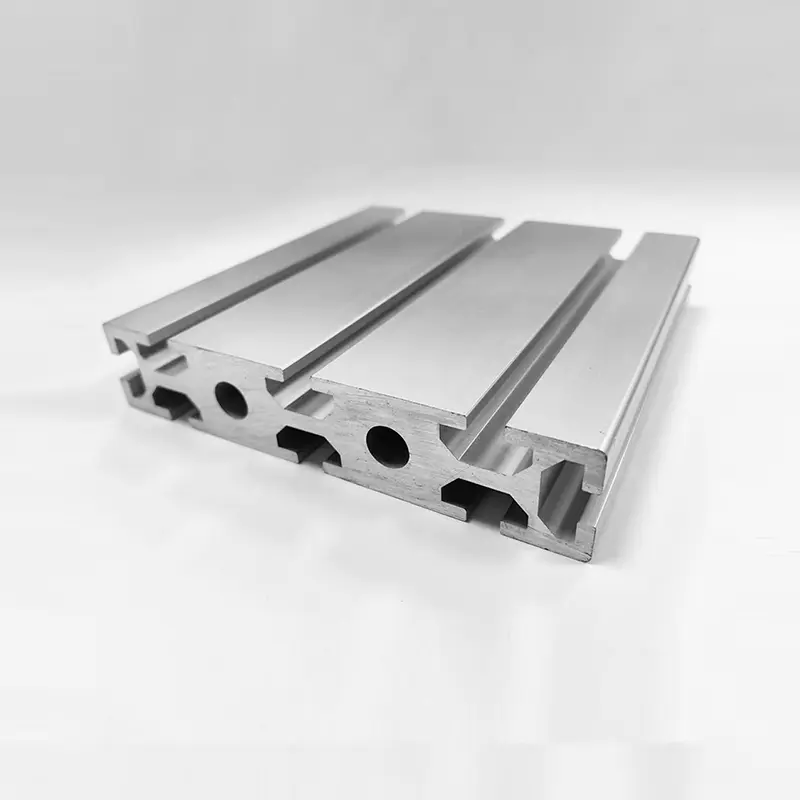
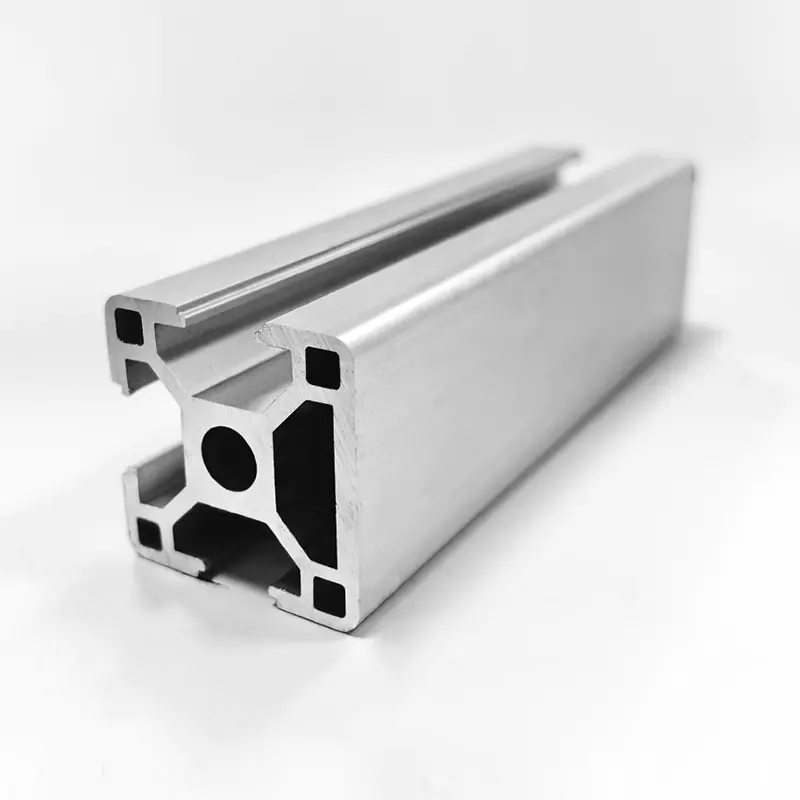
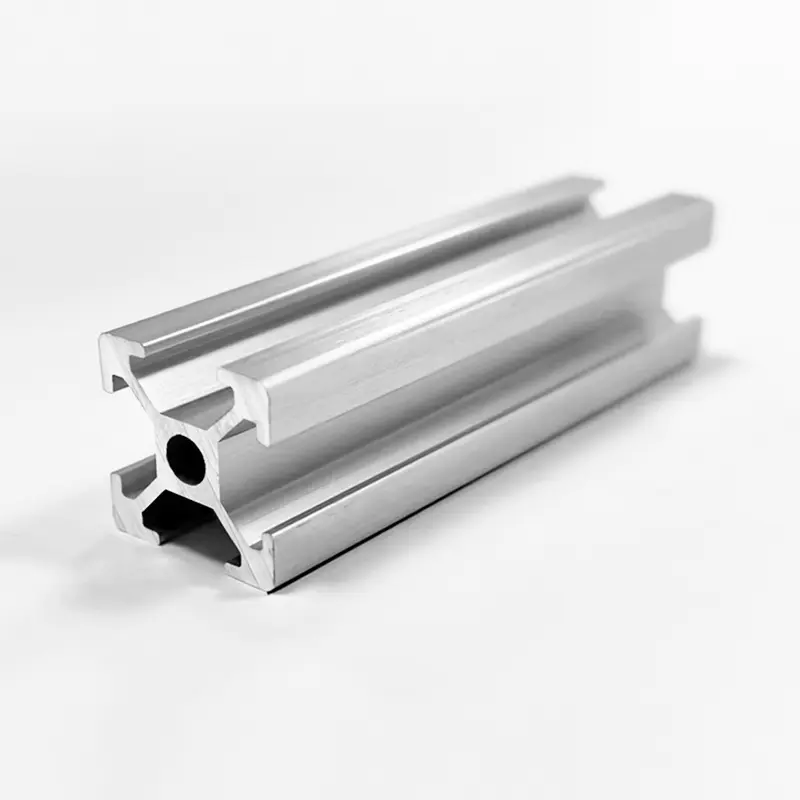
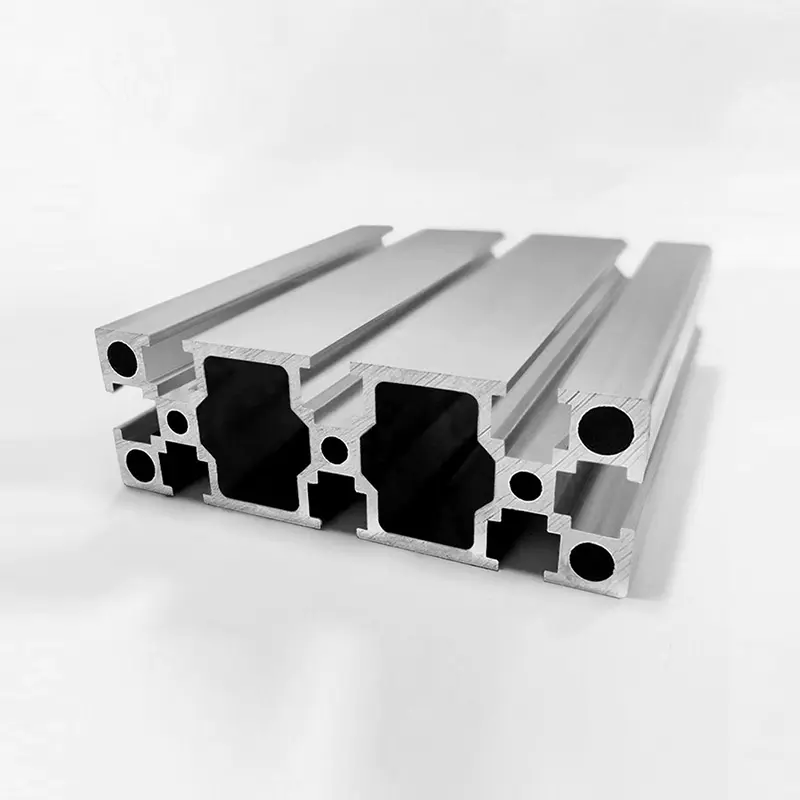
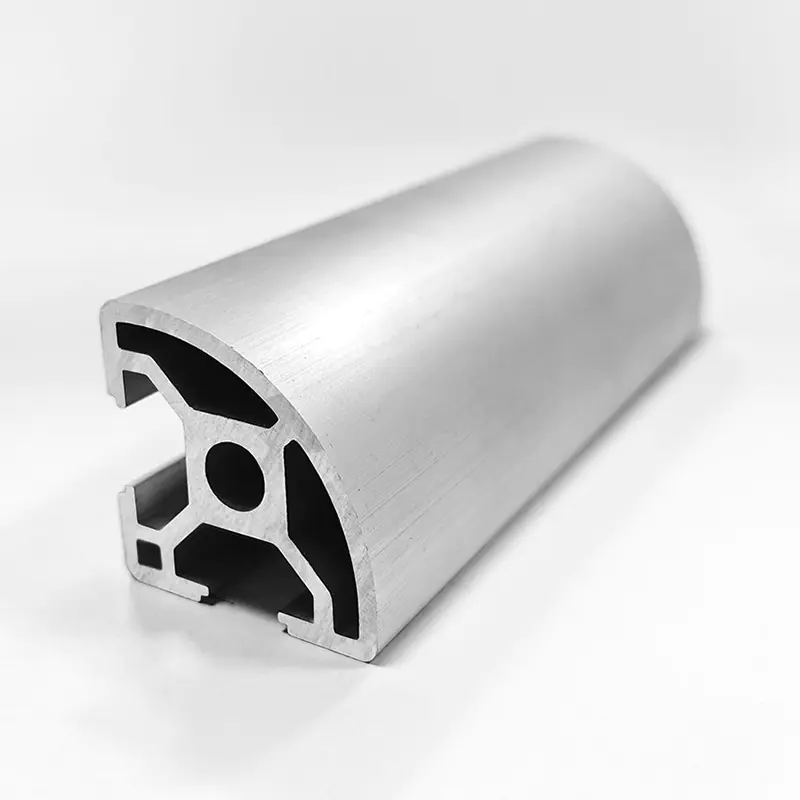
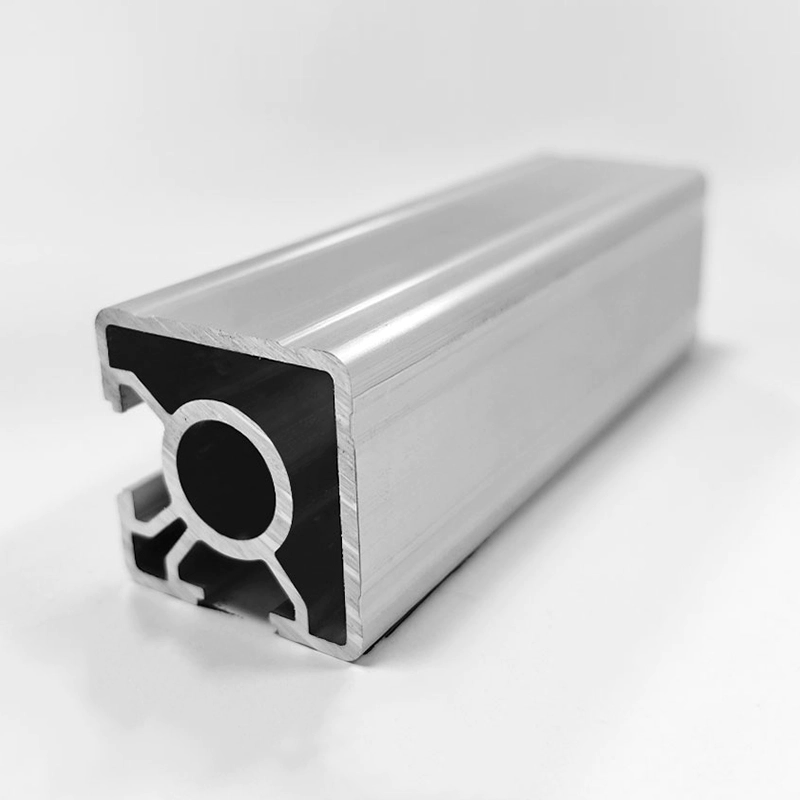
Erittäin luja metalliseosprofiili 6061-T6
Suulakepuristettu 6061-T6 alumiinista, parannettu seinämän paksuus ja optimoitu sisäinen uritus. Suunniteltu rakenteellisiin kehyksiin, automatisoituihin laitekantoihin ja raskaan kuormituksen tukijärjestelmiin. Tarkkuustoleranssit täyttävät ASTM B221:n, täydellä sisäisellä CNC-työstyksellä ja pinnan viimeistelyllä.
Ydinedut
Integroitu tuotantoketju
Muotin suunnittelu, suulakepuristus, CNC-työstö (3-akselinen ja 5-akseli), anodisointi, jauhemaalaus ja kokoonpano – kaikki omassa kolmessa tuotantokannassa. Lyhentää läpimenoaikaa ja varmistaa täyden jäljitettävyyden.
Erittäin luja metalliseos
Kontrolloidut Mg- (0,8–1,2 %) ja Si (0,4–0,8 %) -pitoisuudet takaavat tasaiset mekaaniset ominaisuudet. T6 temper tarjoaa tasapainon lujuuden, muovattavuuden ja korroosionkestävyyden välillä.
Tarkkuus & vakaus
Suoruus ≤ 0,5 mm/m, kierre ≤ 0,3 mm/m. Mukautetut pituudet ±0,2 mm leikkaustoleranssilla. Soveltuu erittäin tarkkaan kokoonpanoon yhteensopivien komponenttien kanssa.
Pintatekniikka
Rasva poistettu ja passivoitu ennen viimeistelyä. Anodinen pinnoite 25 μm asti (luokka AA25) per MIL-A-8625. Jauhemaalaus saatavana RAL-väreissä tasaisella kalvopaksuudella.
Tuotteen tekniset tiedot
| Parametri | Arvo / alue |
|---|---|
| Seos / Temper | 6061-T6 |
| Seinän paksuus | 2,5–6,0 mm (sarjakohtainen) |
| Vakiopituudet | 6,0 m / 6,5 m (saatavana mukautettu leikkaus) |
| Vetolujuus (Rm) | ≥ 310 MPa |
| myötölujuus (Rp0,2) | ≥ 276 MPa |
| Pidentymä (A50) | ≥ 10 % |
| Kovuus (HBW) | ≥ 95 |
| Pintakäsittely | Jyrsintä, kirkas/musta anodisoitu, jauhemaalattu (RAL) |
| Suoruuden sietokyky | ≤ 0,5 mm/m |
| Vääntötoleranssi | ≤ 0,3 mm/m |
Sovelluskentät
Teollisuuden laitteet
- Koneen rungot ja kuljetintuet
- Vibration-damping bases
- Portaali- ja portaalirakenteet
Automaatio ja robotiikka
- Robottityöasemat ja päätelaitteen kiinnikkeet
- Lineaariset ohjauskiskot ja toimilaitteen kiinnikkeet
- Turvasuojat ja kotelon kehystys
Infrastructure & energy
- Aurinkopaneelien asennusjärjestelmät
- Raskaat hyllyt ja hyllyt
- Mittatilaustyönä valmistetut kotelot sähkökaapeille
Käsittely- ja kokoonpanoohjeet
- Suositeltu kierremomentti M8-kierteille: 18–22 N·m. Käytä sokeisiin reikiin kierteitä muodostavia ruuveja jännityksen keskittymisen vähentämiseksi.
- Käytä anodisoiduille pinnoille neutraaleja pH-puhdistusaineita (6–8). Vältä happamia tai emäksisiä aineita, jotka voivat heikentää pinnoitetta.
- Hitsaus: käytä ER4043- tai ER5356-täyttölankaa. Hitsauksen jälkeistä lämpökäsittelyä (PWHT) tarvitaan T6-ominaisuuksien palauttamiseksi.
- Suurin jatkuva käyttölämpötila: 150 °C. Lujuuden heikkeneminen tapahtuu tämän kynnyksen yläpuolella.
- Säilytys: Pidä profiilit kuivina ja peitettyinä. Vältä suoraa kosketusta erilaisiin metalleihin (kupari, paljas teräs) galvaanisen korroosion estämiseksi.
Usein kysytyt kysymykset
Yksinkertaisesti tuetun 2,0 m:n jännevälin alla tasaisella kuormituksella 100×100×5 mm:n profiili (poikkileikkausmoduuli 22,4 cm³) tukee noin 1800 kg myötörajalla (276 MPa). Pienennä kapasiteettia 50 % pistekuormituksille keskijännevälillä. Tutustu aina teknisiin laskelmiin erityistä kokoonpanoasi varten.
Kyllä. Huishuolla on 3- ja 5-akseliset CNC-työstökeskukset poraukseen, kierteitykseen, jyrsintään ja vastaporaukseen. Tarjoamme myös profiilin leikkausta tarkkoihin pituuksiin ±0,2 mm toleranssilla. Lähetä 2D/3D-piirustukset prosessin tarkastettavaksi.
Tehdasvalmis toimitetaan 7–10 päivässä. Anodisointi (kirkas/musta) lisää 3–5 päivää; jauhemaalaus (kaikki RAL) lisää 5–7 päivää. Kaikki pintakäsittelylinjat ovat talon omia, mikä vähentää ulkoistamisen viiveitä. Pienin tilausmäärä mukautetuille väreille: 500 kg.
Käytä kierteisiin tarttumista estävää voiteluainetta (nikkelipohjaista tai kuparipohjaista) tai määritä PTFE-pinnoitettuja kiinnikkeitä. Levitä anodisoituja profiileja kuivakalvovoiteluainetta vastinpinnoille kitkan vähentämiseksi ja alumiinin siirtymisen estämiseksi.