hsau hsau hsau hsau hsau
hsau hsau hsau hsau
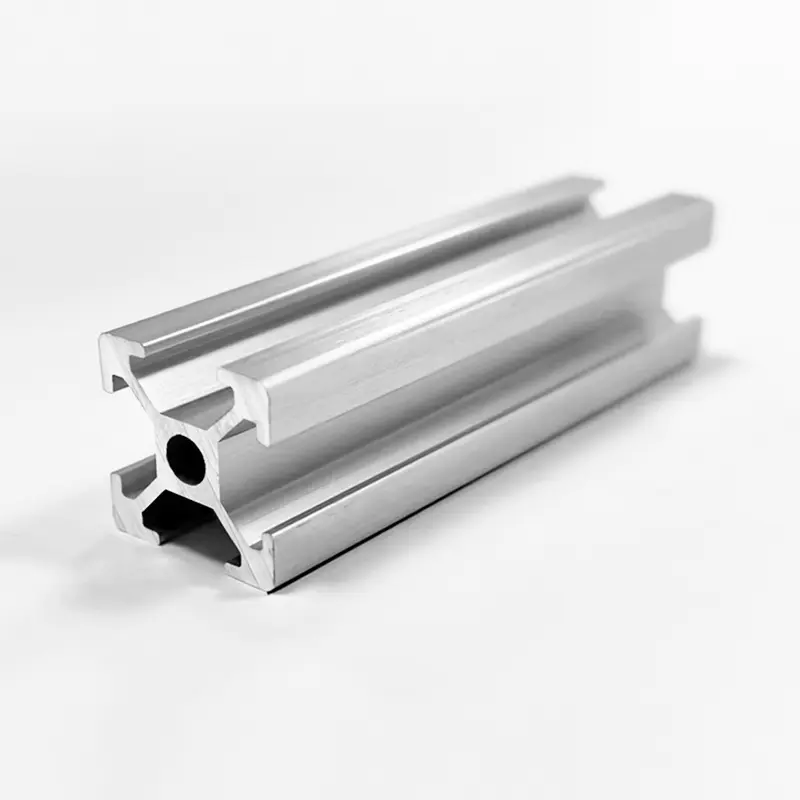
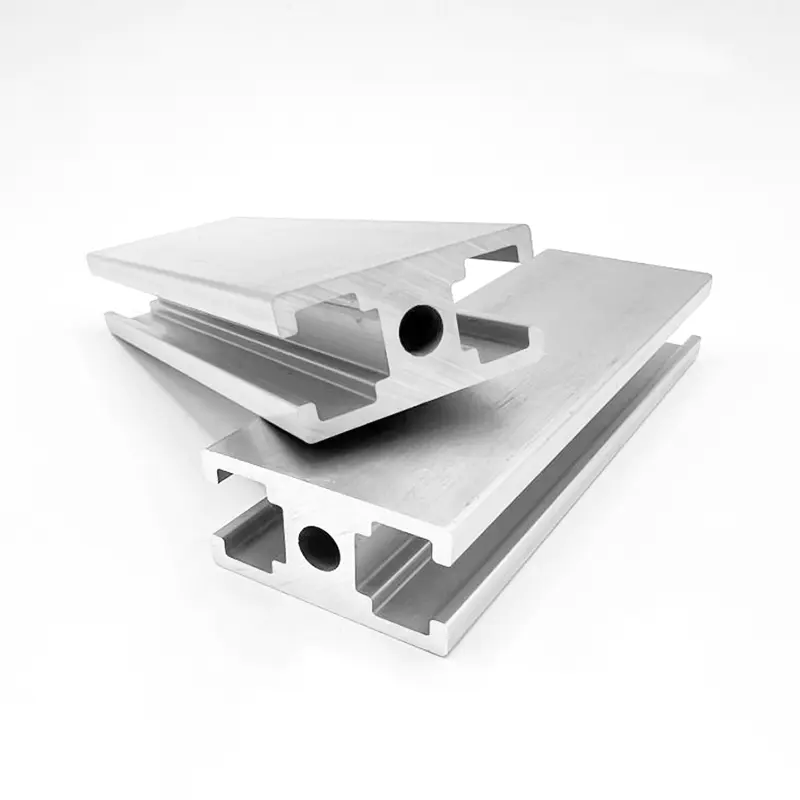
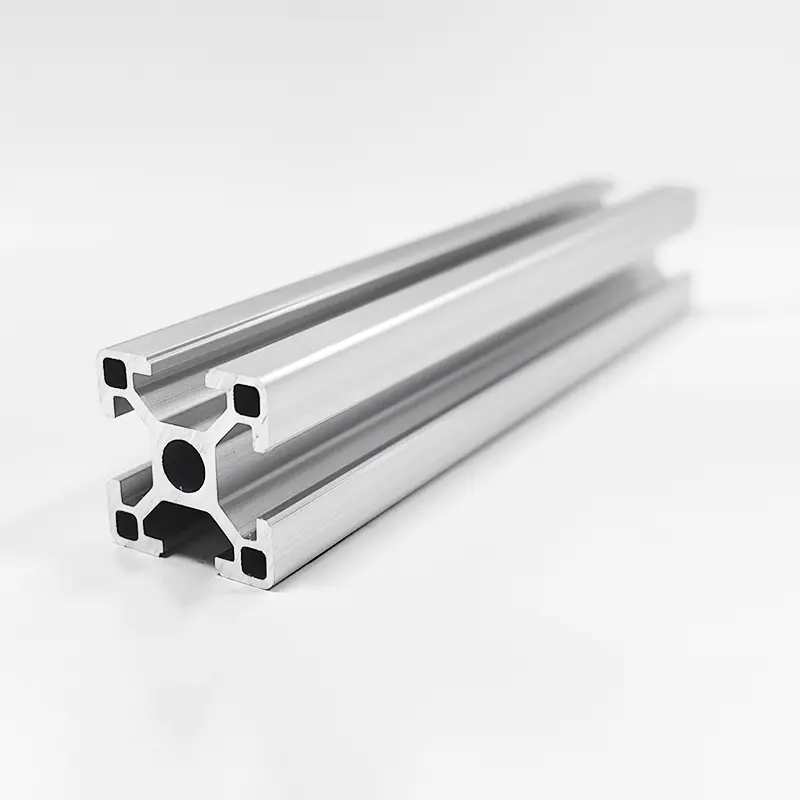
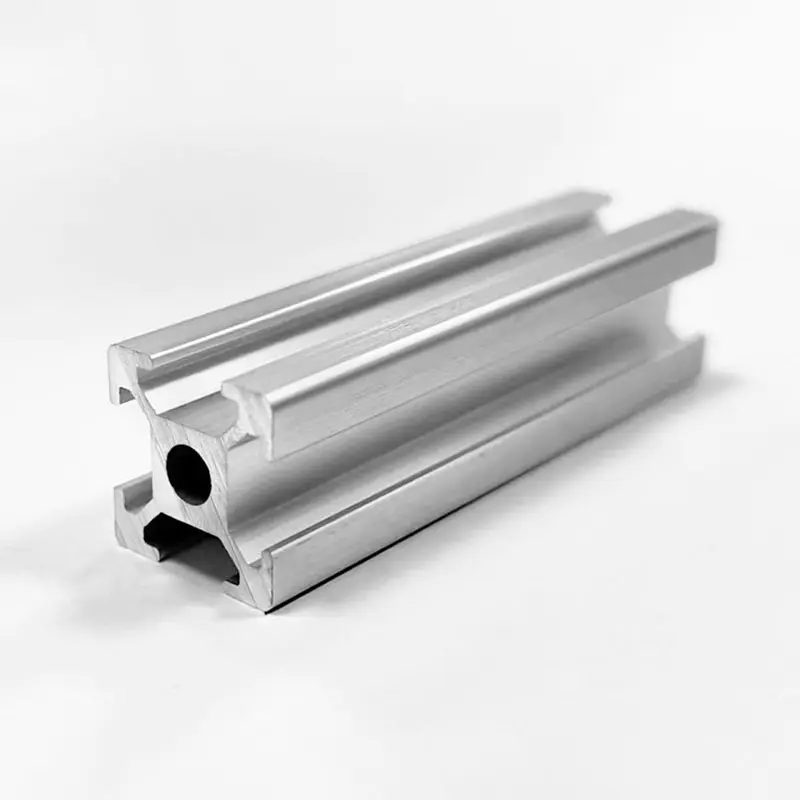
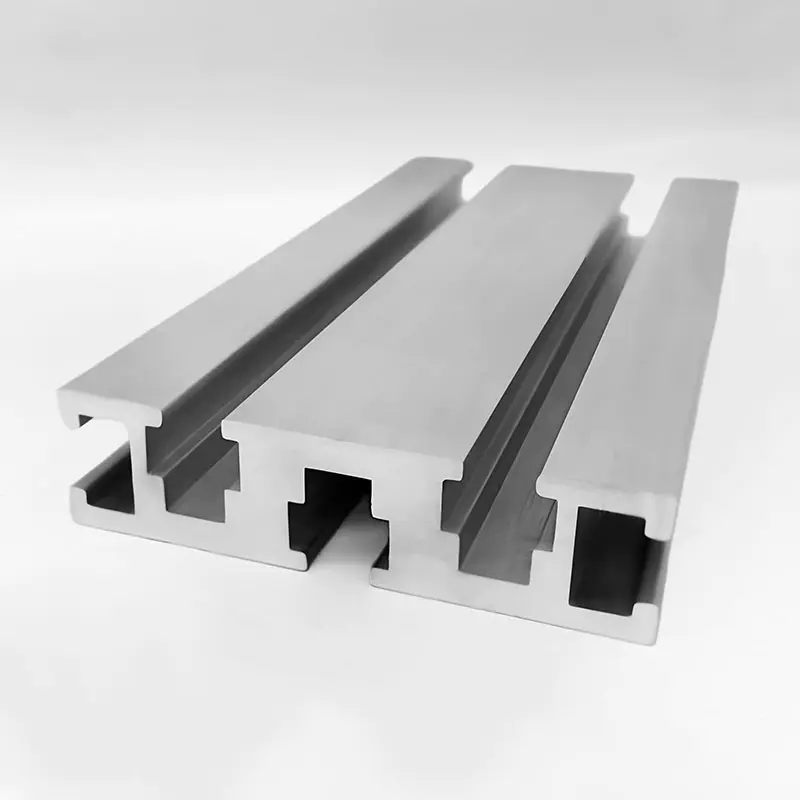
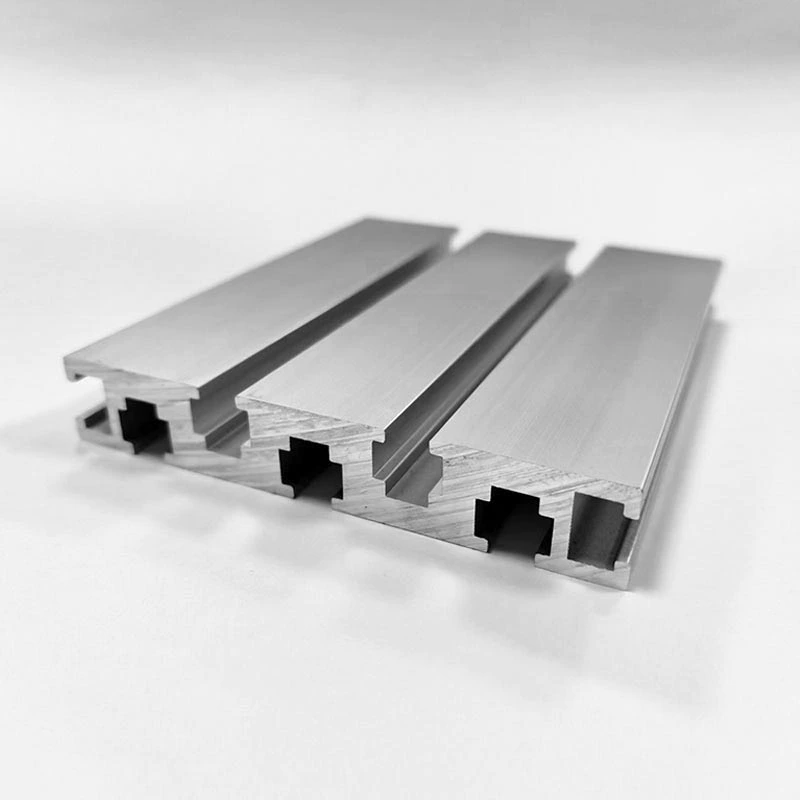
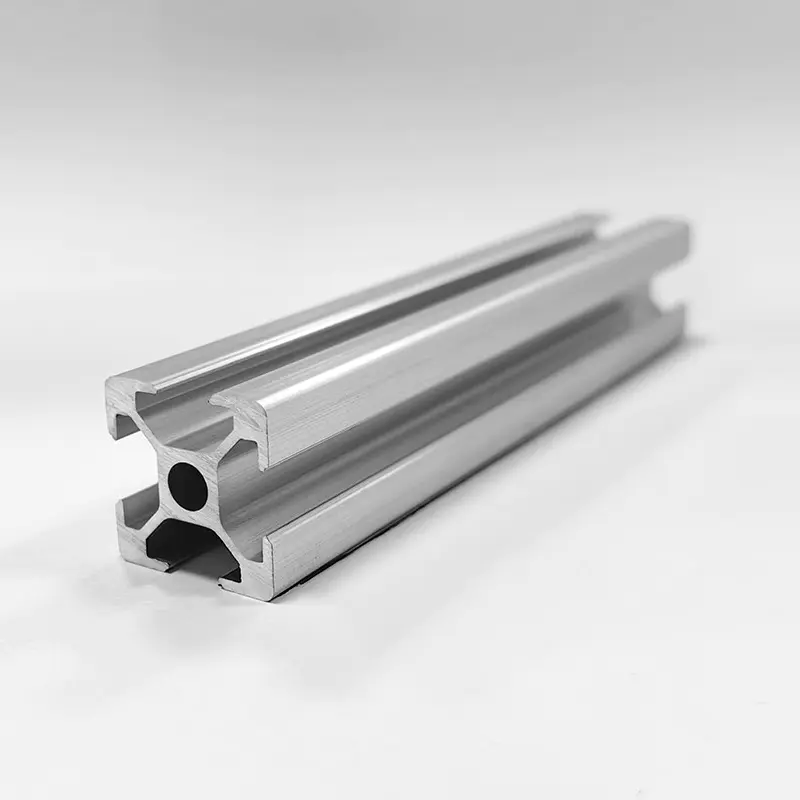
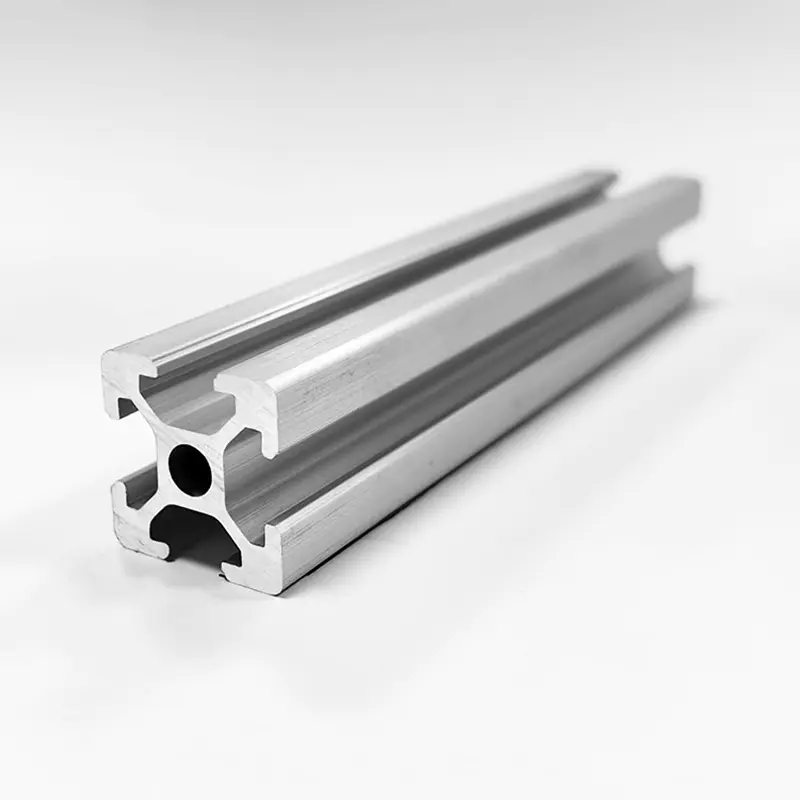
Alumiinin ekstruusioprofiileista on tullut peruskomponentteja nykyaikaisessa suunnittelussa, rakentamisessa, autoteollisuudessa, uusiutuvassa energiassa ja teollisuusautomaatiossa. Suulakepuristusprosessiin kuuluu kuumennettujen alumiiniseosten aihioiden pakottaminen muotoillun teräsmuotin läpi äärimmäisen hydraulisen paineen alaisena. Tämä prosessi tuottaa jatkuvan pituisia profiileja, joissa on monimutkaiset, vakiot poikkileikkaukset, joissa yhdistyvät keveys ja rakenteellinen kestävyys.
Kansainvälisiltä ostajilta, rakennesuunnittelijoilta ja laitevalmistajilta oikean alumiinipuristusprofiilin valinta edellyttää useiden kriittisten tekijöiden arviointia. Materiaalin ominaisuudet määräytyvät metalliseoksen koostumuksen, lämpökäsittelyn temperoinnin, poikkileikkauksen geometrian ja pinnan viimeistelymenetelmien mukaan. Väärän metalliseoslaadun tai karkaisumerkinnän valinta voi johtaa ennenaikaiseen mekaaniseen vikaan, esteettiseen heikkenemiseen, korkeampiin valmistuskustannuksiin tai tarpeettomiin kokoonpanoongelmiin.
Tämä kattava tekninen opas tarjoaa syvällisen vertailevan analyysin ensisijaisista arkkitehtonisista ja rakenteellisista alumiiniseoksista keskittyen erityisesti 6061, 6063 ja 6005A. Se hajottaa kemialliset koostumukset, mekaanisen lujuuden, temperointitilat, pintakäsittelyn suorituskyvyn ja suunnittelutoleranssit auttaakseen hankintaryhmiä ja insinöörejä valitsemaan optimaalisen suulakepuristusprofiilin erityisille sovellusvaatimuksilleen.
Alumiinin ekstruusioprofiilin suorituskyky perustuu sen kemialliseen koostumukseen. Vakiopuristetut profiilit kuuluvat pääasiassa 6xxx-sarjan alumiiniseoksiin, joiden pääasiallisina seosaineina on magnesium ja pii. Nämä alkuaineet muodostavat magnesiumsilikidin (Mg2Si), yhdisteen, joka tekee seoksesta lämpökäsiteltävän ja reagoivan saostumiskovettumiseen.
Magnesiumin, piin, kuparin, kromin ja raudan tarkka tasapaino määrittää kunkin metalliseoslaadun prosessointikäyttäytymisen, ekstruusionopeuden, muovattavuuden ja vanhenemisen jälkeisen lujuuden.
| Seoslaatu | Pii (Si) | rauta (Fe) | Kupari (Cu) | Mangaani (Mn) | Magnesium (Mg) | Kromi (Cr) | Sinkki (Zn) | Titaani (Ti) | Alumiini (Al) |
|---|---|---|---|---|---|---|---|---|---|
| 6061 | 0,40 - 0,80 % | Enintään 0,70 % | 0,15 - 0,40 % | Enintään 0,15 % | 0,80 - 1,20 % | 0,04 - 0,35 % | Enintään 0,25 % | Enintään 0,15 % | Tasapaino |
| 6063 | 0,20 - 0,60 % | Enintään 0,35 % | Enintään 0,10 % | Enintään 0,10 % | 0,45 - 0,90 % | Enintään 0,10 % | Enintään 0,10 % | Enintään 0,10 % | Tasapaino |
| 6005A | 0,50 - 0,90 % | Enintään 0,35 % | Enintään 0,30 % | 0,09 - 0,50 % | 0,40 - 0,70 % | 0,10 - 0,30 % | Enintään 0,20 % | Enintään 0,10 % | Tasapaino |
Insinöörien on valittava alumiiniseokset tiettyjen mekaanisten kuormituskriteerien perusteella, kuten myötölujuus jännityksessä, murtovetolujuus, venymä ja pinnan kovuus.
Mekaaninen käyttäytyminen vaihtelee merkittävästi seoksen koostumuksesta ja käytetystä lämpökäsittelyprosessista riippuen.
| Ominaisuusparametri | 6063-T5 | 6063-T6 | 6061-T6 | 6005A-T6 | Rakenneteräs (viite) |
|---|---|---|---|---|---|
| Äärimmäinen vetolujuus (MPa) | 150-185 | 205-245 | 290-310 | 260-280 | 400-550 |
| Sadonvoimakkuus (0,2 % offset, MPa) | 110-130 | 170-210 | 240-276 | 215-240 | 250-350 |
| Murtovenymä (%) | 8-12 | 10-14 | 8-12 | 8-10 | 20-25 |
| Brinell-kovuus (HBW) | 60-65 | 73-80 | 95-100 | 85-90 | 120-160 |
| Väsymisraja (MPa) | 60 | 69 | 96 | 85 | 180 |
| Elastisuusmoduuli (GPa) | 68.9 | 68.9 | 68.9 | 69.5 | 200 |
| Tiheys (g/cm3) | 2.70 | 2.70 | 2.70 | 2.71 | 7.85 |
Alumiinin ekstruusioprofiilit saavat merkittävän osan lopullisesta lujuudestaan saostuskovettumisesta, joka tunnetaan myös keinotekoisena vanhentamisena. Temperointimerkintöjen ymmärtäminen on erittäin tärkeää, kun luet suunnittelupiirustuksia ja tilaat raakapursotuksia.
| Temper State | Sammutusprosessi | Keinotekoinen ikääntyminen | Vahvuustaso | Mittojen vakaus | Kylmätaivutuksen suorituskyky |
|---|---|---|---|---|---|
| T4 | Nopea vesi / tuuletin | Ei mitään (luonnollinen ikä) | Kohtalainen | Kohtalainen | Erinomainen |
| T5 | Pakotettu ilma / sumu | Kyllä (vakiouuni) | Keskikorkea | Erinomainen | Reilu |
| T6 | Voimakas veden sammutus | Kyllä (pidennetty uuni) | Maksimi | Hyvä Fairille | Rajoitettu |
Suulakepuristetut alumiiniprofiilit kehittävät luonnollisesti ohuen passiivisen alumiinioksidikalvon (paksuus 5–10 nanometriä), kun ne altistetaan hapelle. Teollisuus-, meri-, arkkitehtuuri- ja koristeympäristöt vaativat kuitenkin suunniteltuja pintakäsittelyjä korroosionkestävyyden, kulutuskestävyyden, värin tasaisuuden ja sähköeristyksen parantamiseksi.
Anodisointi on sähkökemiallinen konversioprosessi, joka paksuntaa luonnollisen alumiinioksidipinnoitteen integroiduksi, kovaksi, huokoiseksi anodikerrokseksi. Profiili upotetaan anodina rikkihappoelektrolyyttihauteeseen samalla kun siihen syötetään tasavirtaa.
Jauhemaalauksessa ruiskutetaan sähköstaattisesti varautunutta kuivaa lämpökovettuvaa polymeerijauhetta perusteellisesti esikäsitellylle alumiinipuristusprofiilille. Profiilia paistetaan sitten kovetusuunissa 180-200 celsiusasteessa, jolloin jauhe sulaa ja silloitetaan jatkuvaksi suojakerrokseksi.
Elektroforeesi yhdistää anodisoinnin sekundaariseen sähkösaostettuun vesiliukoiseen hartsipintamaaliin. Vakioanodisoinnin jälkeen märkäprofiili upotetaan akryyli- tai epoksipinnoitussäiliöön tasavirralla, joka muodostaa tasaisen polymeerikalvon anodihuokosten sisään ja päälle ennen lämpökovettumista.
Nestemäiset PVDF-maalijärjestelmät, joihin viitataan yleisesti tuotenimillä, kuten Kynar 500 tai Hylar 5000, käyttävät fluoripolymeerihartsiteknologiaa, johon on sekoitettu kestäviä keraamisia pigmenttejä. Monikerrosjärjestelmänä (pohjamaali, värimaali ja valinnainen kirkas pintamaali) käytetyt PVDF-pinnoitteet tarjoavat korkean kestävyyden ilmakehän hajoamista vastaan.
| Hoitomenetelmä | Tyypillinen paksuus | Korroosionkestävyys (suolasumutesti) | UV- ja väristabiilisuus | Naarmu ja kovuus | Ensisijainen metalliseos |
|---|---|---|---|---|---|
| Tyhjennä anodisointi | 10-25 mikronia | Erinomainen (1,000 hours) | Erinomaista | Erittäin korkea (8-9 Mohs) | 6063 (paras selkeys) |
| Jauhemaalaus | 60-120 mikronia | Erittäin hyvä (1 000 - 3 000 tuntia) | Hyvä Erinomaiseen | Kohtalainen to High | 6063, 6061, 6005A |
| Elektroforeesi | 15-25 mikronia | Superior (2000 tuntia) | Erinomainen | Korkea (3H - 4H) | 6063 |
| PVDF-pinnoite | 30-45 mikronia | Poikkeuksellinen (4 000 tuntia) | Maksimi / Unmatched | Kohtalainen | 6063, 6061, 6005A |
Tehokkaan alumiinipuristusprofiilin suunnittelu edellyttää profiilin geometrian, seinämän paksuuden jakauman, symmetrisen painon tasapainon ja valmistustoleranssien ymmärtämistä. Oikea suunnittelu vähentää muotin kulumista, estää materiaalivirtauksen vääristymistä ja minimoi tuotantokustannukset.
Kansainvälinen alumiinipuristetuotanto noudattaa standardoituja mittatoleransseja, jotka ovat asettaneet järjestöt, kuten ASTM (American Society for Testing and Materials) ja EN (European Committee for Standardization).
Useimmat teollisuusalumiiniprofiilit vaativat suulakepuristuksen jälkeistä valmistusta, mukaan lukien leikkaamisen tarkkoihin mittoihin, poraamisen, jyrsimisen, kierteityksen, taivutuksen ja liittämisen ennen asennusta lopullisiin kokoonpanoihin.
Alumiinipursotukset voidaan liittää mekaanisilla kiinnikkeillä, rakenteellisella liimauksella tai lämpöhitsausmenetelmillä.
Auttaakseen suunnitteluinsinöörejä ja ostopäälliköitä valitsemaan optimaalinen seos-, karkaisu- ja viimeistelyyhdistelmä, alla oleva matriisi korostaa suositeltuja profiilimäärityksiä ydinteollisuuden aloille.
| Sovellussektori | Erityinen sovellus | Suositeltu seos ja karkaisu | Ensisijainen pinnan viimeistely | Keskeinen tekninen kuljettaja |
|---|---|---|---|---|
| Arkkitehtoninen rakennus | Ikkunoiden karmit, ovet, verhot, myymälät | 6063-T5 / 6063-T6 | Anodisoitu (15-25um) / jauhemaalaus / PVDF | Ylivoimainen estetiikka, monimutkainen ontto geometria, korroosionkestävyys |
| Aurinkoenergia ja uusiutuva energia | Aurinkopaneelien asennuskehykset, seurantakiskot | 6005A-T6 / 6061-T6 | Kirkas anodisoitu (10-15um) | Korkea lujuus-painosuhde, tuulen kestävyys, nopea kenttäkokoonpano |
| Autot ja sähköautot | Akkukotelon rungot, törmäyspalkit, kattokaiteet | 6061-T6 / 6005A-T6 | Kromaattiton muunnos / E-pinnoite | Iskuenergian absorptio, korkea myötöraja, hitsattavuus |
| Teollisuusautomaatio | T-ura modulaarinen kehystys, kuljetinohjaimet, robottitelineet | 6063-T6 / 6061-T6 | Kirkas anodisoitu | Tarkat mittatoleranssit, pinnan naarmuuntumiskestävyys, rakenteellinen jäykkyys |
| Elektroniikka ja LVI | LED-jäähdytyslevyt, invertterikotelot, lämmönvaihtimet | 6063-T5 | Anodisoitu / elektroforeesi | Korkea lämmönjohtavuus (1200 W/m K), hieno ohut evä pursotettavuus |
| Liikenne ja meri | Kuorma-autojen korin lattiat, veneen käytävät, rautateiden sisärungot | 6061-T6 / 6005A-T6 | Merilaatuinen jauhemaalaus / anodisoitu | Korroosionkestävyys kloridiympäristöissä, dynaaminen väsymislujuus |
Suurin ero on kemiallisessa koostumuksessa, lujuudessa ja pinnan viimeistelyssä. 6061 sisältää enemmän magnesiumia ja piitä sekä lisättyä kuparia ja kromia. Tämä tekee 6061-T6:sta noin 30-40 prosenttia vahvemman kuin 6063-T6, mikä tekee siitä ihanteellisen raskaita kantavia rakennesovelluksia varten. Sitä vastoin 6063:lla on puhtaampi koostumus, jossa on alhainen kuparipitoisuus, mikä tarjoaa poikkeuksellisen pursotettavuutensa monimutkaisiin tai ohutseinäisiin muotoihin ja tuottaa erinomaisen eloksoidun pintakäsittelyn arkkitehtonisiin sovelluksiin.
6063-alumiini ei sisällä käytännössä lainkaan kuparia ja vähän rautaa, joten se muodostaa erittäin tasaisen, kirkkaan, kirkkaan anodisen oksidikalvon elektrolyyttisesti käsiteltäessä. 6061 sisältää kuparia (0,15–0,40 prosenttia) ja kromia, jotka muodostavat mikrokomponenttifaasihiukkasia, jotka sirottavat valoa, jolloin anodisoinnin jälkeen ulkonäkö on hieman tummempi, harmahtava tai täpläinen. Visuaalisille arkkitehtonisille komponenteille 6063 tarjoaa erinomaisen pinnan yhtenäisyyden ja värien kirkkauden.
Lämpötilamerkinnät osoittavat alumiiniprofiilin lämpökäsittelyn ja mekaanisen käsittelyn. Esimerkiksi T4-karkaisu tarjoaa kohtalaisen lujuuden ja korkean sitkeyden, joten se sopii profiileihin, jotka vaativat suulakepuristuksen jälkeistä kylmätaivutusta. T5-karkaisu tuotetaan ilmakarkaisulla ekstruusiopuristimessa, jota seuraa keinotekoinen vanhentaminen, mikä tarjoaa hyvän lujuuden ja mittapysyvyyden minimaalisella lämpövääristyksellä. T6 temper sisältää aggressiivisen vesisammutuksen ja pidennetyn keinovanhentamisen, mikä saavuttaa kantavien rakenteiden maksimaalisen vetolujuuden ja kovuuden.
Kyllä, alumiinipursotukset voivat korvata rakenneteräksen monissa kantavissa sovelluksissa, mikä vähentää painoa noin 60 prosenttia. Vaikka alumiinilla on noin kolmasosa teräksen tiheydestä ja kimmokerroista (68,9 GPa vs. 200 GPa), rakennesuunnittelijat voivat kompensoida alhaisempaa jäykkyyttä lisäämällä profiilin poikkileikkauksen syvyyttä ja optimoimalla osan hitausmomenttia. Alumiini tarjoaa myös luonnollisen korroosionkestävyyden, mikä vähentää teräksen ruostesuojaukseen liittyviä pitkäaikaisia ylläpitokustannuksia.
Vääntyminen ja vääntyminen johtuvat tyypillisesti epätasaisesta metallin virtausnopeudesta suulakepuristusmuotin alustan läpi, epätasaisesta jäähdytyksestä epäsymmetristen poikkileikkausten poikki, kun profiili poistuu suuttimesta, tai epätasaisesta jännityksen vähenemisestä venytyksen aikana. Tasaisen seinämänpaksuuden, tasapainoisen poikkileikkaussymmetrian ja oikeanlaisten siirtymäsäteiden profiilien suunnittelu auttaa varmistamaan tasaisen materiaalin virtauksen ja tasaisen jäähdytyksen säilyttäen tiukat mittojen suoruustoleranssit.

Puhelin
+86-021-5788 5585
+86-133 8191 2789
Sähköposti
Osoite
No. 218, Zhongde Road, Xiaokunshan Town, Songjiang District, Shanghai, Kiina
Media